

服务热线
15861192272


新闻动态
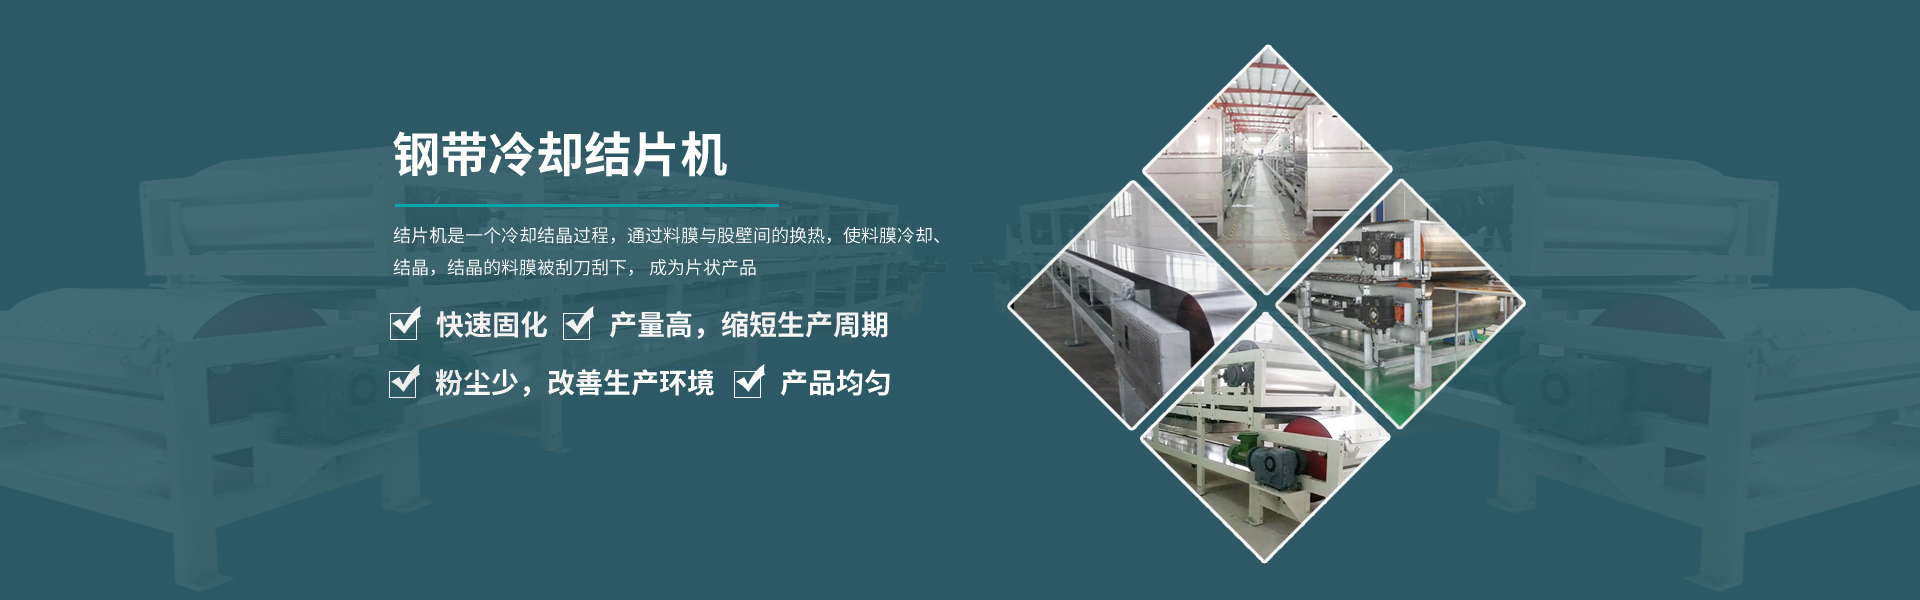
冷凝结片机钢带跑偏有哪些原因更新时间:2026-10-28 点击:116钢带跑偏是冷凝结片机常见问题,表现为钢带向一侧偏移、边缘磨损、刮擦机架,严重时撕裂或脱轨。原因包括:钢带两侧张紧力不一致;主动辊、从动辊或张紧辊不平行;辊筒表面磨损或粘料;钢带本身变形、接头不正或边缘损伤;物料偏载,一侧料层过厚;机架变形或基础不平;纠偏装置失灵。跑偏会影响布料均匀、冷却和刮料,甚至造成停机。
分段来看,调整时先停机检查,不能运行中用手接触钢带。首先确认物料是否偏载,调整布料器使料层横向均匀;然后检查钢带张紧,两侧同步调整,不能单侧过紧。检查各辊筒平行度和水平度,用拉线或测量工具校正;清理辊面粘料。钢带接头不正或边缘裂纹应修复或更换。纠偏辊根据跑偏方向调整角度,使钢带回到中心;自动纠偏装置要检查传感器和执行机构。
预防措施包括:安装可靠的自动纠偏系统;定期检查张紧力和钢带伸长;辊筒轴承定期润滑;布料保持横向均匀;避免超载和局部堆积;机架基础防止沉降。钢带清洗后检查异物卡入。跑偏调整不能只看钢带,还要看辊筒、物料和机架。冷凝结片机钢带是昂贵易损件,正确张紧和纠偏能显著延长寿命。调整后先低速运行观察,再逐步提速。
上一条信息:钢带结片机的自动化控制
下一条信息:滚筒结片机的刮刀系统