

服务热线
15861192272


新闻动态
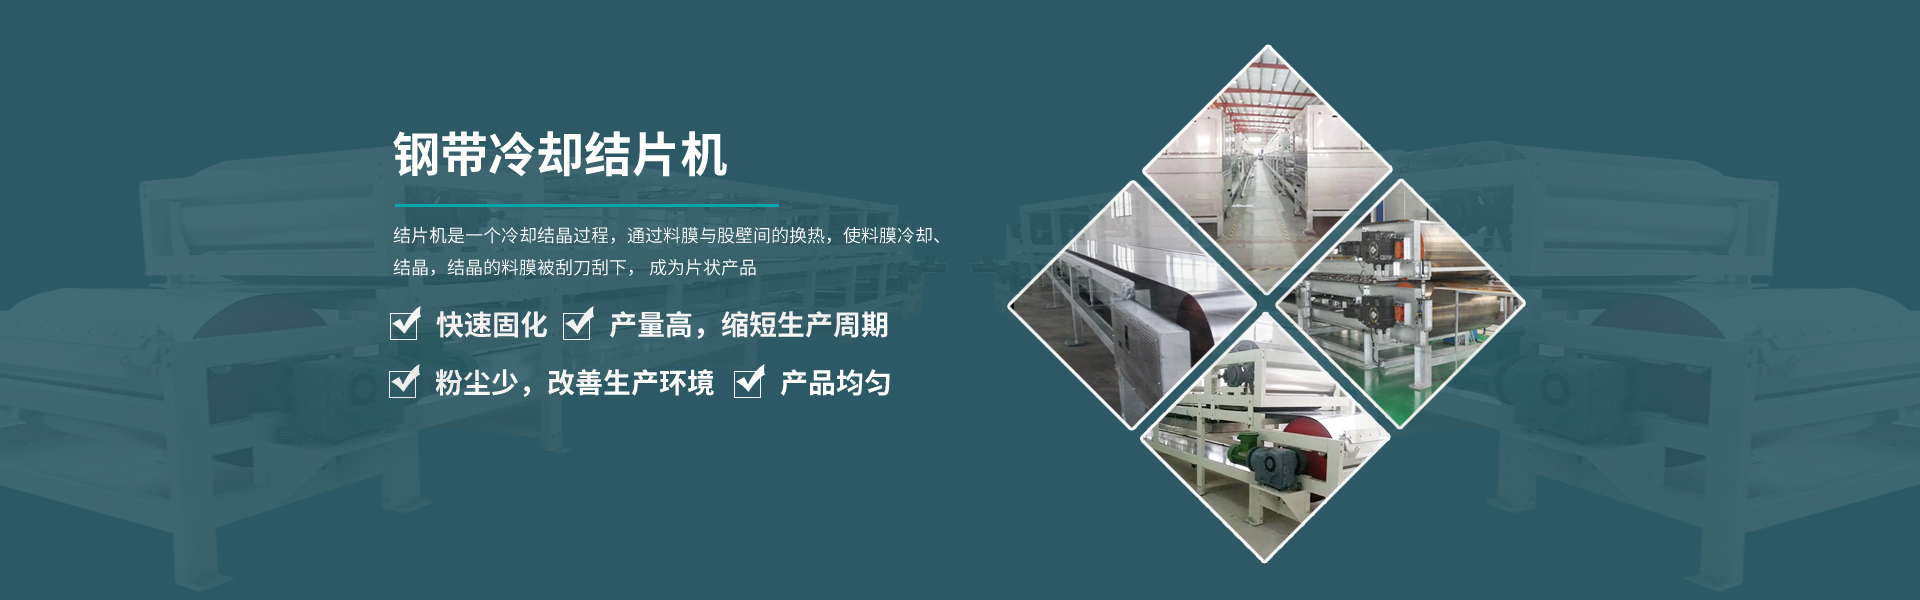
钢带结片机的自动化控制更新时间:2026-10-29 点击:105自动化控制的目标是稳定熔体温度、流量、钢带速度、冷却水温度和张力,保证片厚均匀和顺利剥离。关键控制回路包括熔融罐和管路温度、布料器温度、熔体泵流量或压力、钢带速度、冷却水温度和流量、钢带张力和纠偏。联锁包括超温、断料、冷却水中断、钢带跑偏、刮刀过载和尾气故障。含易燃物料还要有可燃气体和氧含量监测。仪表要耐高温、防堵和便于清洗。
片厚在线监测可用激光测厚、射线测厚、图像测量或接触式测厚,但高温、粘性和粉尘环境下难度较大。很多项目采用定期取样加钢带速度—流量模型间接控制,并在布料后设在线测厚点。剥离监测可看刮刀电流、剥离辊扭矩、钢带表面图像和片层是否粘带。冷却水进出口温度和流量可反映冷却状态。钢带跑偏用边缘传感器和纠偏辊自动调节。所有数据应历史存储,形成批次曲线。
自动化不能替代物料试验。不同物料的铺展、冷却和剥离窗口不同,配方管理应保存温度、速度和冷却参数。开停车要按程序联锁,防止先停钢带或先断冷却。报警分级要明确,避免频繁误报导致操作人员屏蔽。远程监控可设,但现场急停和手动干预必须保留。自动化投入应与产能和产品价值匹配,关键安全和质量联锁不能省。片厚稳定了,剥离和破碎才能稳定。
上一条信息:酚醛树脂结片机的布料器如何设计
下一条信息:冷凝结片机钢带跑偏有哪些原因