

服务热线
15861192272


新闻动态


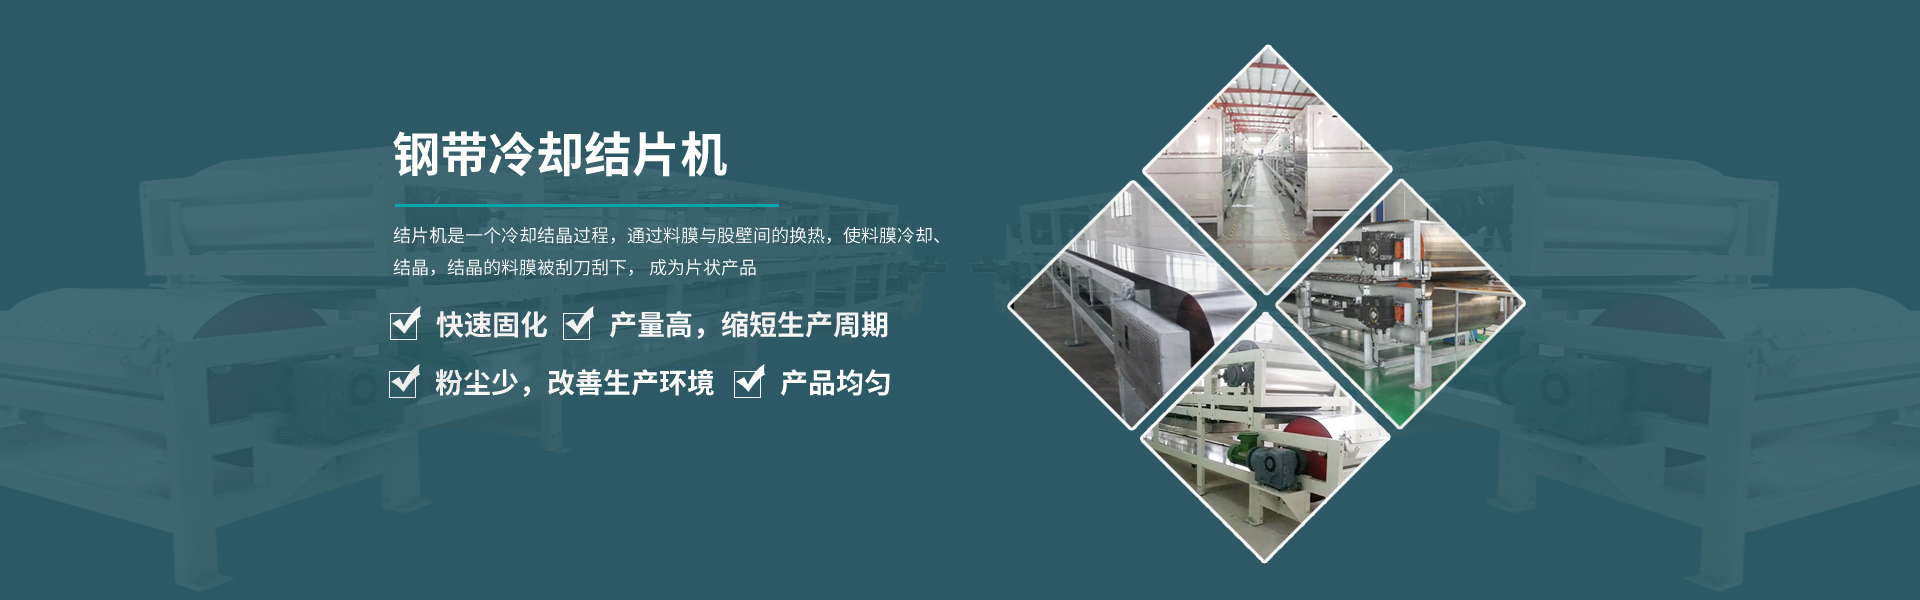
冷却钢带造粒机钢带跑偏的原因更新时间:2026-11-03 点击:87钢带跑偏是冷却钢带造粒机最常见的问题,原因包括钢带张力不均、主动辊和从动辊不平行、辊面磨损或粘料、托辊不正、钢带边缘损伤、物料布料偏斜、冷却水喷淋不均导致钢带横向温度差异、机架变形和纠偏装置失灵。跑偏轻则边缘磨损、物料分布不均,重则钢带撕裂、断带和停车。
分段来看,纠偏系统通常由边缘检测器、控制器和执行机构组成。边缘检测可用光电、气动或机械探头监测钢带边缘位置;控制器将偏差信号传给执行机构,通过调整从动辊或纠偏辊的角度使钢带回到中心。有的设备采用液压或气动纠偏辊,响应快;有的通过张紧装置单侧调节。纠偏系统应灵敏但不过度,避免频繁摆动。
处理跑偏应先查原因:清洁辊面和托辊,检查张紧和辊平行度,调整布料器使物料居中,检查冷却水喷淋是否均匀,修复钢带边缘。不能仅靠纠偏装置强行纠正严重跑偏。运行中应定期检查钢带边缘磨损和纠偏响应,设置跑偏报警和急停。安装时保证机架水平和辊系平行,钢带接头平整。钢带跑偏往往是多种因素叠加,应从张力、辊系、布料和冷却均匀性综合处理。


				上一条信息:熔融造粒设备的安全


				下一条信息:固化剂结片机冷却系统如何设计